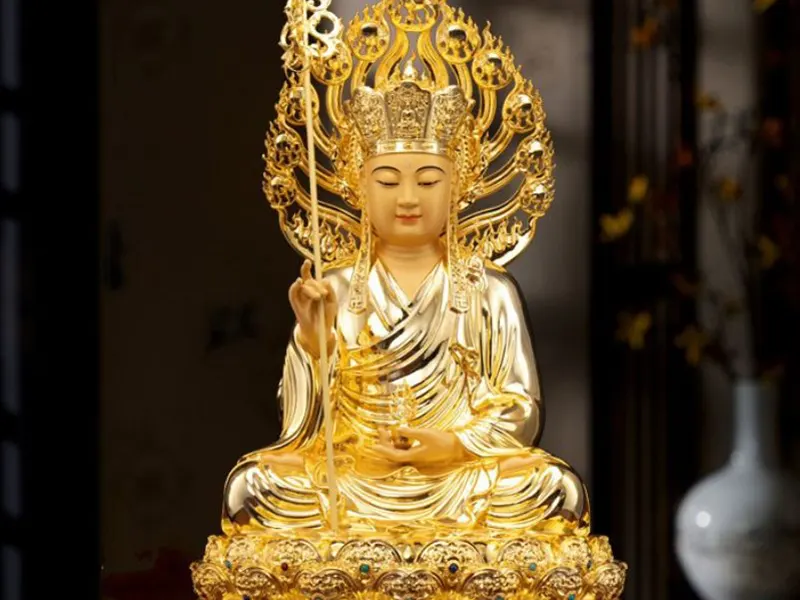
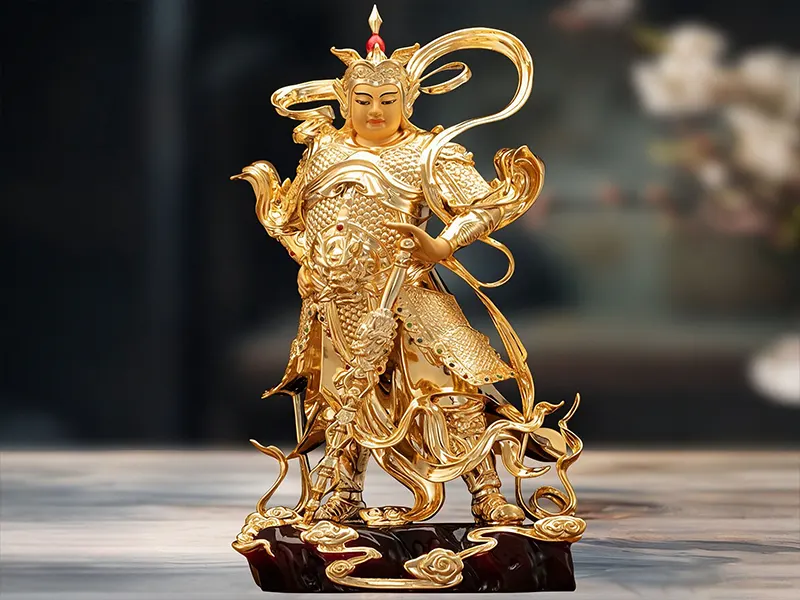
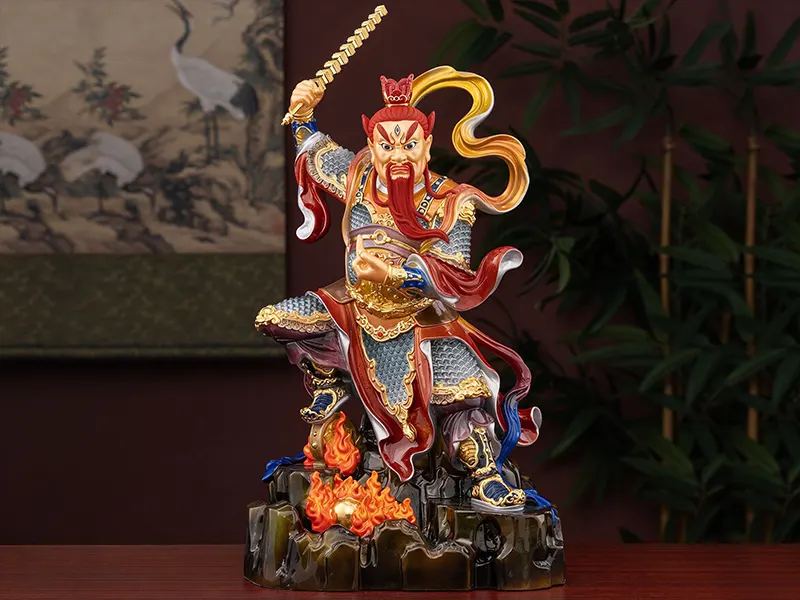
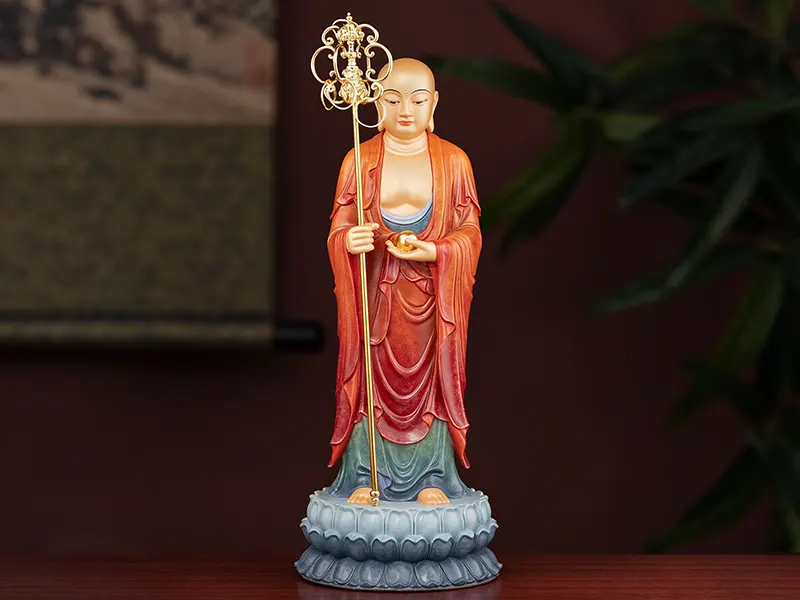
是一种结合了千年智慧与精湛工艺的艺术形黄铜佛像的工艺之一。福慧蔚崃作为一家专注于纯铜神像定制的源头工厂,传承并创新了这一千年古法。本文将详细解析失蜡法铸造寺庙铜像的完整工艺流程与技术要点。
失蜡法可追溯至春秋战国时期,是中国古代青铜铸造的重要技艺之一。其核心原理是:用蜂蜡或石蜡制成器物模型,外敷耐火材料做成铸型,加热使蜡模融化流出,形成空腔,再注入熔化的金属液,冷却后即成铸件。这种方法尤其适合铸造造型复杂的器物,可使金属完整而忠实地重现蜡模的每一个细节。
雕塑师根据客户提供的设计图、照片或手稿,以泥塑方式呈现神像的初步造型。这是整个铸造流程中最具艺术性的环节,雕塑师需准确把握佛像的慈悲面容、庄严姿态与神韵气质。对于密宗造像,还需严格参照《造像量度经》等经典中的比例规范,如面部比例、手印位置、身体各部位的相对尺寸等。泥塑完成后需经客户确认方可进入下一环节。
在泥塑确认后,翻制硅胶模具。将熔化的石蜡(熔点约60-70℃)注入硅胶模具,待冷却后取出蜡模。蜡模的精细程度直接决定最终铜像的细节呈现——佛像的面部表情、衣纹褶皱、璎珞串珠、背光纹饰等全部依靠蜡模来承载。因此这一环节对温度控制和操作精细度要求极高。
在蜡模表面逐层涂抹耐火材料(泥浆与细石英砂),反复多层(通常6-8层),每层需阴干硬化后再进行下一层涂挂,逐步形成具有一定厚度的坚硬铸型外壳。这一过程通常需要数天至一周时间。
将包覆耐火材料的蜡模放入高温窑炉中加热(约800-1000℃)。蜡受热融化后从预留出口流出,形成中空模具。继续焙烧使铸型外壳进一步硬化,同时去除残留蜡质和水分,确保浇铸时铜液流畅填充。这一步骤是决定铸件质量的关键环节之一。
将熔化的高品质黄铜(铜含量≥95%,温度约1100-1200℃)注入模具空腔。铜液在重力作用下完全填充蜡模留下的每一个空间。浇铸过程需一气呵成,避免铜液冷却过快导致填充不完整或产生气孔。
铜液冷却凝固后,敲碎外范泥壳,取出铜像粗坯,清除内部残留的耐火材料。对铜像表面进行粗磨和细磨,去除浇铸接口、毛刺及分型线。打磨过程需谨慎操作,避免损伤细节。
大型铜像通常分件铸造(如头部、躯干、手臂、背光、莲座等分铸),需进行焊接组装。焊接后对接缝进行精修打磨,确保结构稳固且外观浑然一体。
根据客户需求进行表面处理:
仿古做旧:通过化学着色或手工做旧,呈现古朴质感;
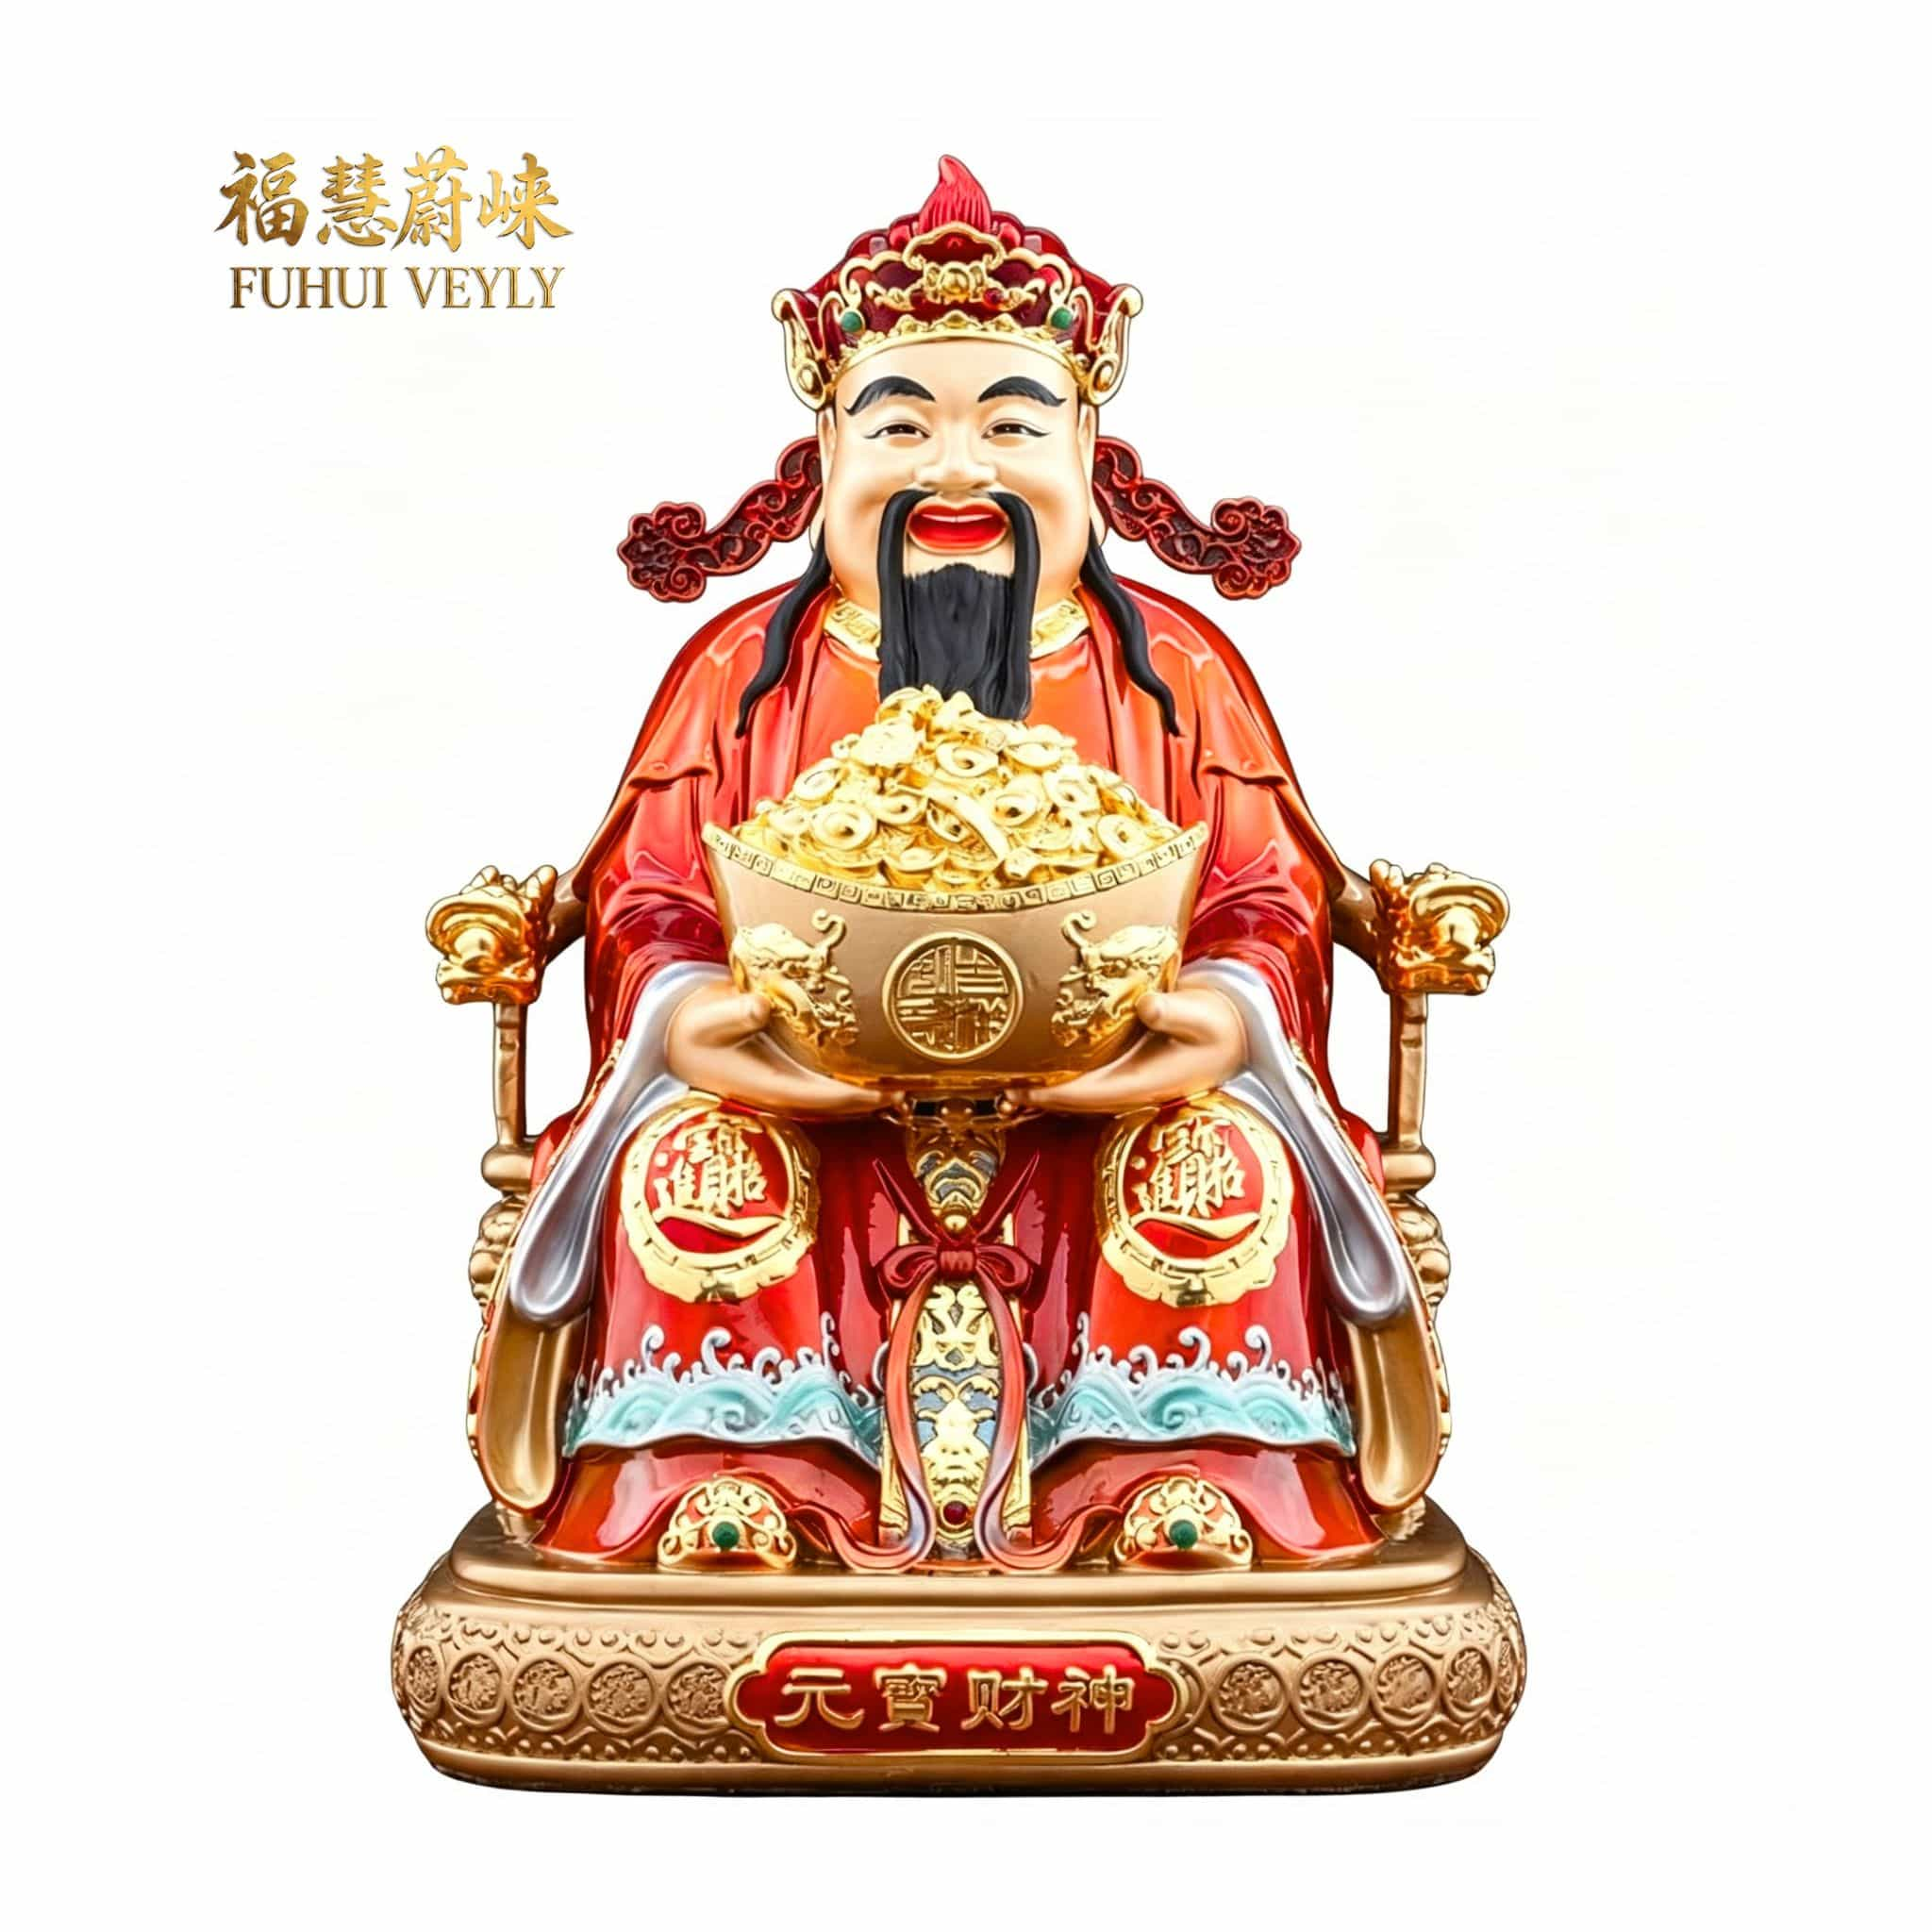
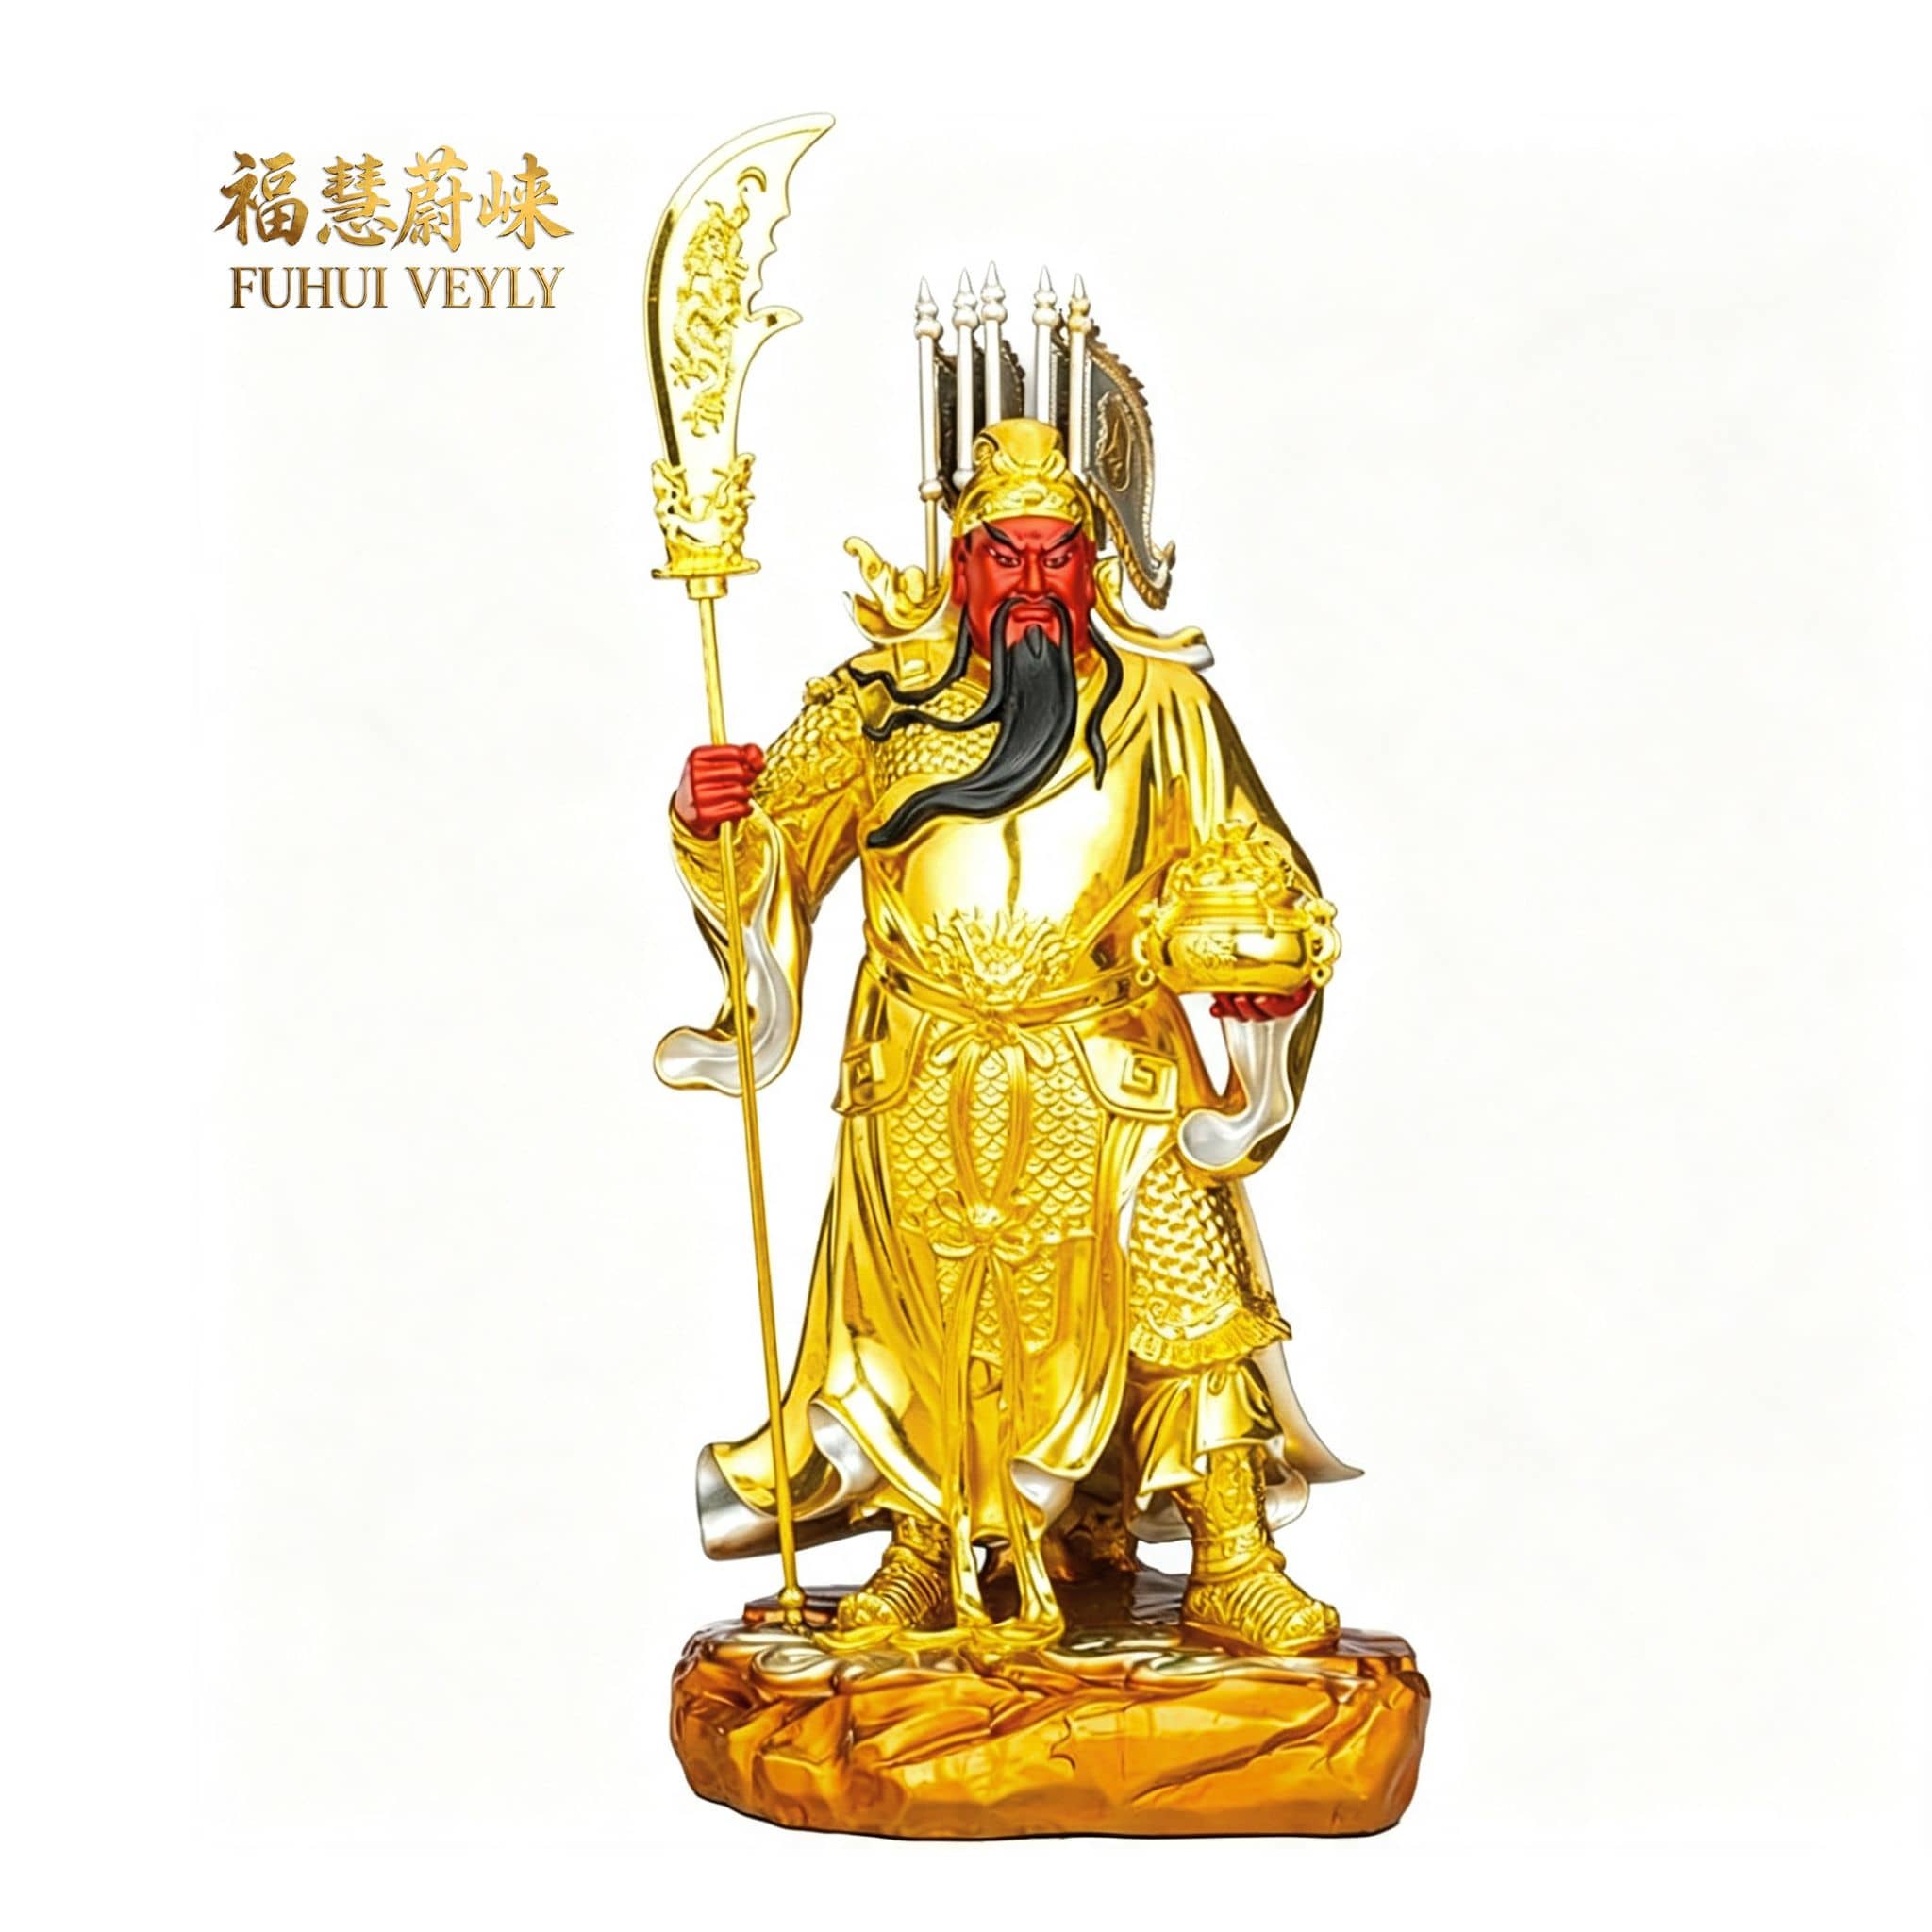
贴金工艺:在铜像表面涂覆生漆后贴附金箔,庄严华贵;
鎏金工艺:以金汞齐涂覆后高温烘烤,金层牢固耐久;
彩绘上色:使用矿物颜料进行彩绘,色彩丰富;
热着色:通过高温加热使铜表面呈现多样化色彩效果。
失蜡法能够呈现极为精细的雕刻细节——无论是佛像的面部表情、手印姿态,还是背光纹饰、璎珞法器,都能得到精准还原。这一特点使其成为纯铜神像定制的首选工艺,尤其适用于寺庙、佛堂对造像精度要求较高的定制项目。相较于砂型铸造,失蜡法表面光洁度更高、尺寸精度更好、可铸造更复杂的造型。
福慧蔚崃在失蜡法铸造黄铜佛像过程中,关键工艺参数如下:
黄铜牌号:H62、H65(铜含量62%-65%,含锌约35%-38%)
浇铸温度:1100-1200℃
脱蜡焙烧温度:800-1000℃
蜡模材料:精炼石蜡(熔点60-70℃)
铸型材料:石英砂+耐火泥浆(6-8层挂砂)
表面处理:仿古做旧、贴金、鎏金、彩绘、热着色
尺寸精度:±1~3cm(手工铸造正常误差范围)
福慧蔚崃不仅传承失蜡法这一千年技艺,更将其与现代精密铸造技术相结合,在确保传统工艺精髓的同时提升产品的尺寸精度与表面质量。工厂位于广东惠州,欢迎台湾、马来西亚及全球客户到厂参观,亲眼见证一尊纯铜神像从蜡模到成品的完整蜕变。
寺庙铜像定制市场稳步增长,源头工厂直供模式受青睐
福慧蔚崃惠州工厂产能升级,纯铜神像定制服务覆盖全品类